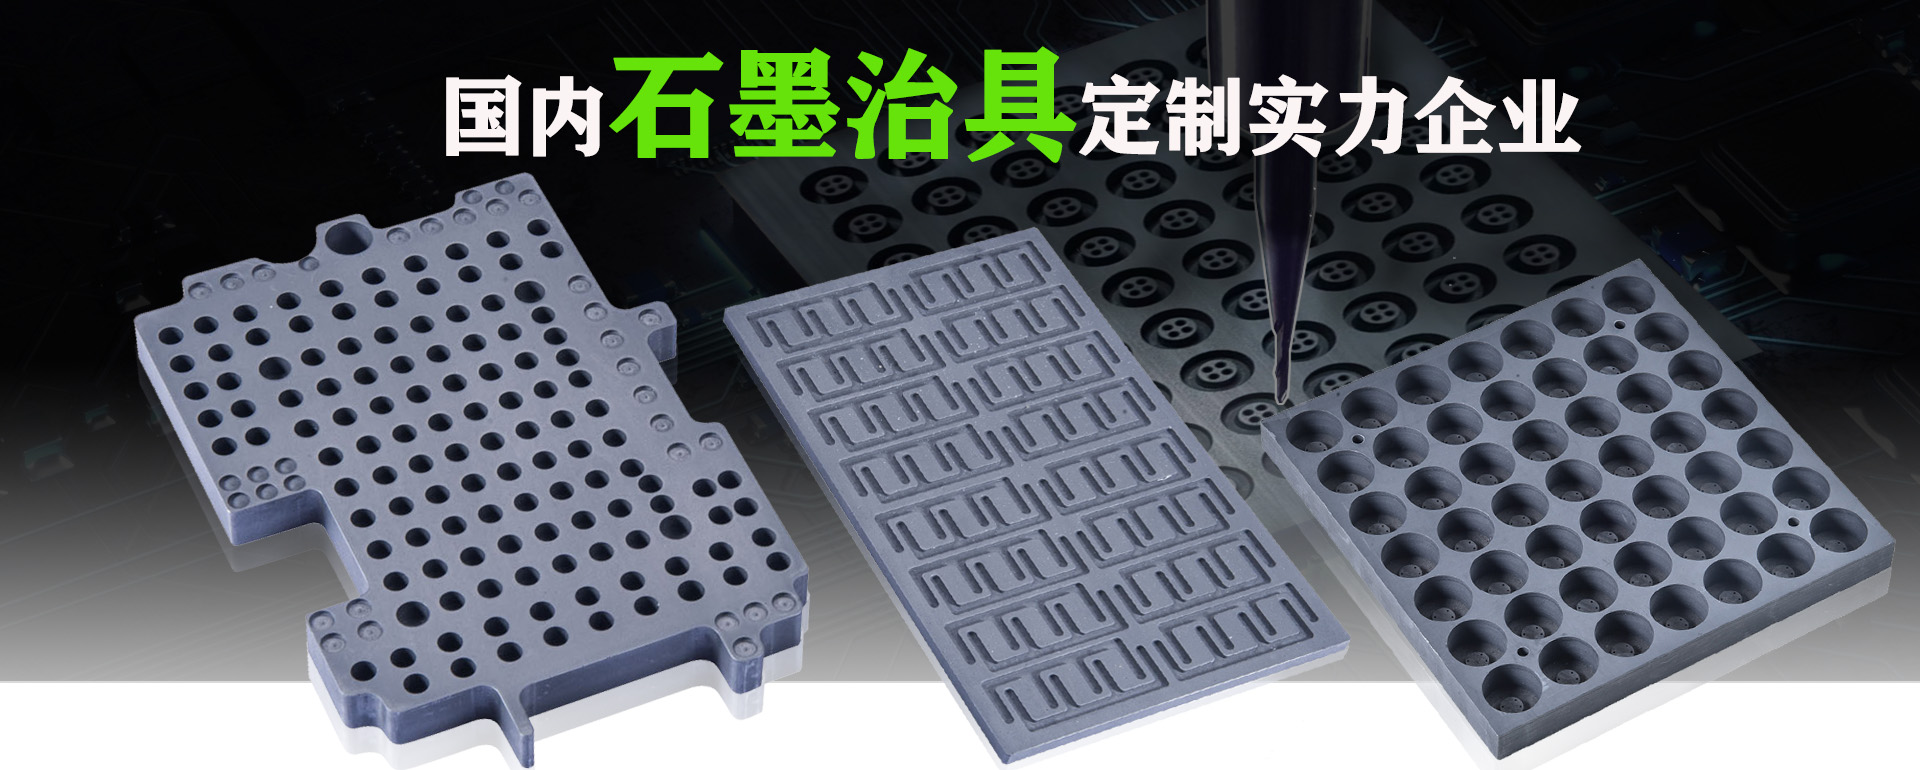
真空炉石墨炉床板的成型工艺
真空炉石墨炉床板的成型工艺首要包含质料选择与预处理、成型方法(如模压法、揉捏法)、高温热处理及后处理等环节,具体分析如下:
一、质料选择与预处理
质料类型:真空炉石墨炉床板一般选用高纯度、高密度石墨资料,如石油焦或沥青焦,其碳含量(C)需≥99%,灰分含量<0.5%,以确保高温下的稳定性和耐腐蚀性。
预处理:质料需经过破碎、筛分和混捏等工序,与粘结剂(如沥青)混合均匀,形成可塑性糊状物料。此过程需严格控制温度和时间,避免质料氧化或粘结剂分化。
二、成型方法
模压法
工艺流程:将预处理后的糊状物料装入模具,经过高压(如45kN)限制成型,形成所需形状的坯体。
特色:合适出产形状规矩、尺度精度要求高的炉床板,如矩形或圆形板。模压法可削减后续加工量,进步资料利用率。
事例:在出产条形生坯样品时,选用不锈钢制条形模具,以45kN压力限制,脱模后得到尺度准确的坯体。
揉捏法
工艺流程:将糊状物料经过揉捏机挤出,形成连续的石墨棒或管状坯体,再切割成所需长度。
特色:合适出产长条形或管状炉床板,如用于支撑工件的石墨棒。揉捏法可完成连续出产,功率较高。
改进方向:经过优化揉捏模具规划,可削减坯体内部缺点(如气孔、裂纹),进步成品率。
等静压法(高端使用)
工艺流程:将质料装入柔性模具,置于高压容器中,经过液体介质传递压力,完成各向同性限制。
特色:合适出产高密度、高强度炉床板,如用于高温高压环境的石墨隔热板。等静压法可消除内部应力,进步资料均匀性。
三、高温热处理
焙烧阶段
意图:去除粘结剂,使坯体碳化,形成开始石墨结构。
工艺参数:在惰性气体(如氮气)保护下,以2°C/min的速率升温至700°C,保温360分钟(6小时),然后随炉冷却。
作用:焙烧后坯体体积收缩约10%-15%,密度进步至1.7-1.8 g/cm3。
石墨化阶段
意图:经过高温(2000°C以上)处理,使无定形碳转化为石墨晶体,进步导电性和热导率。
工艺参数:在真空或惰性气体保护下,升温至2500°C,保温数小时,然后缓慢冷却。
作用:石墨化后炉床板密度可达2.1-2.2g/cm3,热导率进步至100-150W/(m·K)。
四、后处理与加工
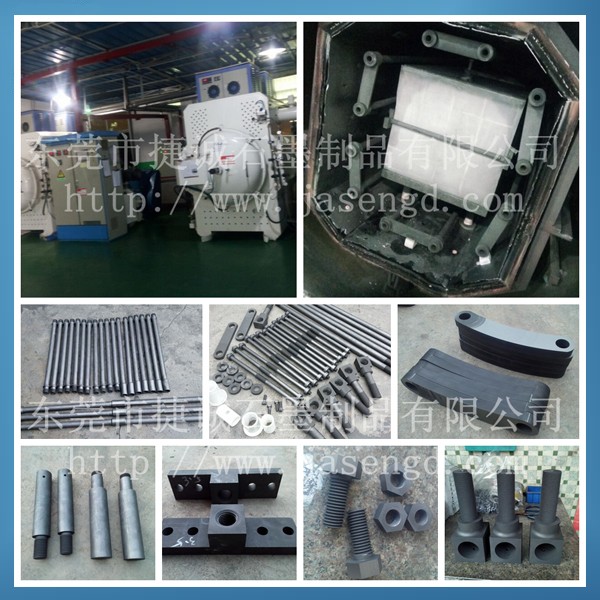
机械加工
意图:经过切削、磨削等工艺,到达规划尺度和外表粗糙度要求(如Ra≤0.8 μm)。
要害点:选用金刚石刀具或CBN刀具,避免石墨加工时的刀具磨损和外表损伤。
外表处理
抗氧化涂层:在炉床板外表涂覆SiC、B2C等涂层,进步抗氧化性(使用温度可提升至2000°C以上)。
防粘结处理:经过镶嵌三氧化二铝(Al2O2)制品或喷涂氮化硼(BN),避免工件与石墨粘结。
质量检测
无损检测:选用超声波探伤或X射线检测,检查内部缺点(如裂纹、气孔)。
功能测试:检测密度、热导率、电阻率等目标,确保符合规划要求。